

Une cimenterie fonctionne grâce à des chaînes. Le calcaire et l'argile arrivent au concasseur primaire par des alimentateurs à tablier ; la farine crue traverse le préchauffeur et le four par des chaînes haute température ; le clinker quitte le refroidisseur à grille par des chaînes à clinker et à racleur ; le ciment fini est acheminé vers l'usine d'emballage par une chaîne à racleur ; et le calcaire, le charbon et le laitier sont récupérés sur le parc de stockage par une chaîne de récupération. Chacune de ces opérations est abrasive, génère beaucoup de poussière et est souvent soumise à de fortes chaleurs – et chacune d'elles immobilise l'usine en cas de rupture d'une chaîne.
Depuis plus de vingt ans, SHINING fournit des chaînes pour cimenteries aux producteurs de ciment et à leurs prestataires de maintenance en Amérique du Nord et du Sud, en Asie, au Moyen-Orient, en Europe, en Russie et en Afrique. Cette page explique les problématiques rencontrées dans une cimenterie, comment les solutions proposées par SHINING en matière de conception et de matériaux y répondent, quelle chaîne convient à quel poste et les garanties offertes par le produit. Des tableaux dimensionnels détaillés sont disponibles pour chaque chaîne sur les pages produits correspondantes ; cette page est là pour vous aider à faire votre choix.
1. Le défi dans une cimenterie
Le transport du ciment représente l'un des cycles de travail les plus exigeants dans la manutention des matériaux en vrac. Les problèmes ci-dessous sont ceux que les équipes de maintenance et d'approvisionnement des usines nous signalent le plus souvent :
●Le clinker chaud et abrasif détruit une chaîne ordinaire —Le clinker sort de la grille du refroidisseur chaud et très abrasif. Une chaîne de convoyeur standard s'use au niveau de l'axe et de la bague jusqu'à ce que son pas augmente, la chaîne frotte haut sur le pignon et, en peu de temps, elle saute ou casse. Son remplacement représente un coût d'exploitation que l'usine préférerait éviter.
●Les arrêts imprévus coûtent bien plus cher que la chaîne elle-même.La ligne de production de clinker ou de four est le cœur de l'usine. Lorsqu'une chaîne casse, toute la chaîne en aval s'arrête, et le coût de cet arrêt de production dépasse largement la différence de prix entre une chaîne bon marché et une chaîne de qualité.
●La chaîne de l'élévateur à godets s'étire et casse les godets —Dans un élévateur à godets, la chaîne supporte en permanence la totalité du poids statique et dynamique des godets et de leur contenu. Une chaîne trop longue modifie l'espacement des godets, provoque des déversements et peut endommager les godets situés au-dessus. De plus, l'espace restreint dans la cage d'élévateur rend difficile l'installation et l'entretien d'une chaîne volumineuse.
●Calcaire fin et abrasif et érosion des silos —La chaîne d'alimentation de l'élévateur à godets, constituée de calcaire fin et abrasif, manipule des axes, des bagues et des accessoires. La chaîne du récupérateur fonctionne dans les mêmes conditions agressives de stockage, où le charbon et les scories contribuent à l'usure.
●Longs délais de livraison et pièces détachées difficiles à trouver —L'industrie du ciment est mondiale et les cimenteries utilisent des équipements de nombreux fabricants. Trouver une chaîne ou un pignon de rechange dans un délai raisonnable et à un prix abordable représente un véritable défi, notamment pour les équipements anciens ou non standard.
●Les pignons constituent un maillon faible caché —Un pignon usé use prématurément une chaîne neuve. Si le profil des dents ne correspond pas au pas de la chaîne, ou si la jante ne peut être remise en place, chaque remplacement de chaîne entraîne un arrêt de production plus long et plus coûteux que prévu.
2. Comment SHINING résout le problème
Choix des matériaux adapté à la tâche
Chaque chaîne de cimentation commence par le choix de l'acier approprié. Les axes sont fabriqués en acier allié trempé à cœur – généralement du 40Cr, du 42CrMo ou du 40CrNiMo – alliant ainsi une résistance à la traction élevée à la ténacité nécessaire pour absorber les chocs. Les bagues et les rouleaux sont en acier cémentable, tel que le 20Cr, le 20CrMo ou le 20CrNiMo, cémentés en profondeur sur toutes les surfaces de frottement ; dans certains cas particuliers, ils sont fabriqués en acier 42CrMo ou 40CrNiMo trempé par induction. Les barres latérales sont en tôle d'alliage 40Cr/40Mn/42CrMo traitée thermiquement, et non en acier au carbone ordinaire, ce qui permet à la plaque de liaison de supporter une charge plus importante et d'offrir une meilleure résistance à la flexion.
Le traitement thermique au cœur de la durée de vie
La qualité du métal ne suffit pas ; c’est le traitement thermique qui détermine la durée de vie. SHINING réalise en interne la trempe, le revenu, la cémentation et la trempe par induction. Les axes sont trempés à cœur pour obtenir un noyau très résistant, puis trempés par induction en surface ; les bagues et les rouleaux bénéficient d’une cémentation extra-profonde. Il en résulte une chaîne qui résiste à l’allongement (usure des axes et des bagues) bien plus longtemps qu’une chaîne non trempée – ce qui représente précisément le type de défaillance qu’une cimenterie s’expose à payer.
Rechargement dur pour clinker à chaud
Pour le passage sur clinker à chaud, où l'abrasion est maximale, SHINING applique un rechargement dur sur les surfaces de glissement et d'usure, avec un cordon de soudure épais. Ceci offre une excellente résistance à l'usure par glissement, aussi bien en service sur clinker à froid qu'à chaud, et permet de regarnir une chaîne usée plutôt que de la mettre au rebut.
Chaîne d'élévateur à godets conçue pour les espaces restreints
La chaîne d'élévateur SHINING est basée sur la norme des chaînes de convoyeur à grand pas avec les godets K443, K44, K24 et K35, ou sur la série pré-calibrée 4004-G5 / 4065-G5 / 4037-G6 avec les fixations G5 / G6 maintenant les godets entre les brins. La conception à barres latérales droites permet une vitesse et une capacité accrues, et la chaîne appariée est pré-calibrée avant expédition pour garantir l'alignement parfait des deux brins. Les connexions sont faciles à réaliser et à déconnecter, un atout important lorsque le carter d'élévateur est exigu.
Acier au manganèse où l'impact est l'ennemi
Pour les applications les plus exigeantes, SHINING fournit des chaînes et des pièces d'usure en fonte d'acier Mn13 à haute teneur en manganèse. L'acier Mn13 s'écrouit sous l'effet des chocs ; plus le matériau le percute violemment, plus sa surface devient dure. C'est le choix idéal pour les convoyeurs à clinker chaud, à minerai et à granulats, ainsi que pour les lattes d'alimentation.
Chaîne forgée pour le refroidisseur et la sortie du four
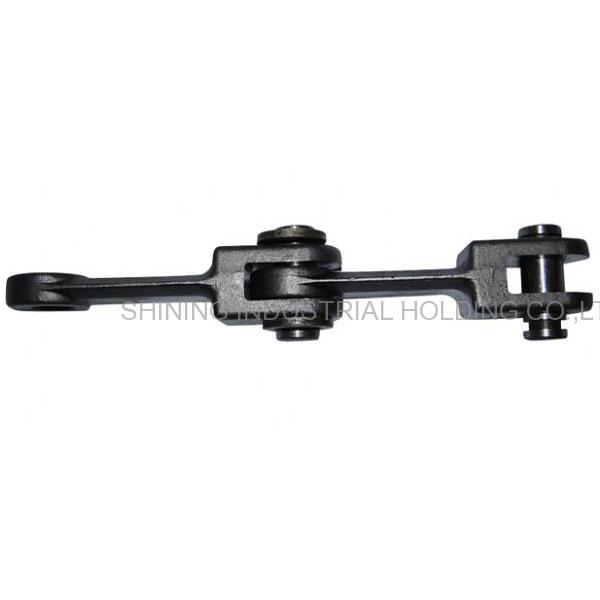
La chaîne à maillons forgés est utilisée pour la sortie des refroidisseurs et des fours, ainsi que pour les convoyeurs à tablier et à bac, car un maillon forgé a une durée de vie supérieure à celle d'un maillon fabriqué. Les maillons forgés sont produits en aciers alliés, trempés et revenus, puis cémentés en surface lorsque l'utilisation l'exige.
Chaîne raclante avec spires soudées par robot
La chaîne de raclage est utilisée partout où la matière première est extraite d'une trémie ou où le ciment fini est évacué de l'usine d'emballage. Dans ces conditions, c'est la raclette qui cède, et non la chaîne : la soudure se fissure et la raclette se détache. SHINING soude les raclettes et leurs fixations par un robot selon une procédure de soudage qualifiée, garantissant ainsi une soudure uniforme et parfaitement intégrée de la première à la dernière raclette et la stabilité de la raclette en service. Ce procédé s'applique également aux chaînes de raclage forgées et aux chaînes de raclage industrielles, en acier au carbone, allié ou au manganèse.
Chaîne et pignon conçus comme un seul système
Le système SHINING usine chaque pignon au pas exact de la chaîne sur laquelle il sera monté, assurant ainsi une usure coordonnée des dents et de la chaîne. Les pignons en deux parties se fixent autour de l'arbre pour un remplacement sans démontage de la transmission ; les jantes segmentées se boulonnent sur un moyeu réutilisable, permettant ainsi de remonter un grand pignon de direction directement sur le moyeu : une opération simple, sans interruption.
3. Navigateur d'applications
Position de l'usine | Chaîne/pignon typique | Pourquoi ça convient |
Concasseur primaire - alimentateur à tablier | Chaîne à clinker 9842-WD-LR ; chaîne de traction T171 (855 kN) ; lattes moulées en Mn13Cr | La chaîne à rouleaux de type F avec lattes en manganèse moulé supporte les chocs et le calcaire grossier jusqu'à 400 mm - ou prenez le chargeur à tablier robuste complet WBZ1524×5615mm, chaîne et lattes incluses. |
Le calcaire s'écoule dans l'ascenseur. | Chaîne de coulée calcaire P250-W620 | La géométrie du flux et les broches trempées résistent aux calcaires fins et abrasifs. |
Élévateur à godets vertical (farine crue, ciment) | Chaîne à douilles ER856 - ER984 ; 4004-G5 / 4065-G5 / 4037-G6 | Chaîne à broussailles à grand pas avec accessoires de godet K / G5 / G6 ; pré-calibrée pour brins appariés. |
Refroidisseur à grille - évacuation des clinkers chauds | Chaîne porte-câbles M-05-291 Mn13 ; chaîne porte-câbles à revêtement dur WHX6067 ; chaîne à clins 960 | Acier au manganèse pour la résistance aux chocs, ou surfaces rechargées pour l'abrasion par glissement à chaud. |
Entrée du four / préchauffeur / refroidisseur de grille | Chaîne résistante à la chaleur haute température | La nuance a été sélectionnée en fonction de la température et de l'atmosphère réelles de fonctionnement. |
Refroidisseur et décharge du four - bac / tablier | Chaîne à maillons forgés P142 / 14226 ; chaîne à tablier forgée SCD630 | Un maillon forgé à chaud résiste mieux aux chocs et à la chaleur qu'une chaîne fabriquée. |
Convoyeurs à racleurs pour vrac et emballage | Chaîne à revêtement dur P153-W460 ; chaîne racleuse fabriquée, forgée et technique | Surfaces d'usure renforcées et racleurs soudés par robot, pour éviter que le racleur lui-même ne se casse. |
Ciment fini à l'usine d'emballage | Chaîne de racleur P200-W245-EP (ailettes à chaque maillon) | Transport à grande vitesse et étanche à la poussière du ciment fini. |
Stock de calcaire, de charbon et de scories | Chaîne de récupération P315-A2 ; chaîne à grand pas P180-A/B/C | Axes et bagues trempés et revenus pour le cycle d'usure des stocks. |
Convoyeurs et alimentateurs principaux | Chaîne à grand pas P400 / P350 / P300 / P250 / P200 / P177,8 ; chaîne de tablier et de racleur SCD630 / FU350 | Gamme Workhorse ; accessoires en format G4, K2 et aile. |
Chaque position au-dessus | Pignons solides, divisés et segmentés assortis | Denture taillée selon le pas réel de la chaîne ; divisée et segmentée pour un remplacement sur place. |
Chaque chaîne mentionnée ci-dessus est proposée avec son pignon correspondant. Si votre installation utilise une chaîne non répertoriée (y compris pour les équipements anciens ou non standard), veuillez nous envoyer le schéma ou la référence du fabricant d'origine afin que nous puissions vous établir un devis.
Capacité de personnalisation et d'interchangeabilité
●Échange direct —Les chaînes et pignons SHINING sont dimensionnés pour être interchangeables avec les principales marques internationales de chaînes pour cimenterie ; ils s'installent donc facilement sur un convoyeur existant sans modification de la transmission ni du tendeur. Veuillez nous communiquer la référence du fabricant d'origine ou le schéma original afin que nous puissions confirmer la compatibilité.
●Rétro-ingénierie à partir d'un échantillon —Pour les chaînes obsolètes ou sans marque, envoyez-nous un petit morceau ou un échantillon usé. Nous mesurons le pas, la géométrie des plaques et de la fixation, définissons les spécifications avec vous et fabriquons la chaîne en conséquence.
●Construisez selon votre dessin —Pas non standard, accessoires spéciaux, espacement personnalisé des racleurs ou des spires, matériaux alternatifs et traitements de surface : tout est possible. Indiquez-nous l’application (charge, vitesse, température, matériau traité) et nous vous proposerons la nuance appropriée.
●Pignons adaptés à toutes les chaînes —Nous taillons les pignons au pas réel de n'importe quelle chaîne, y compris les chaînes d'autres fabricants déjà présentes dans votre usine, sous forme pleine, fendue et segmentée, en acier ou en matériau moulé.
●Échantillon avant volume —Pour toute nouvelle application, nous pouvons fournir un échantillon ou une longueur d'essai afin que votre équipe de maintenance puisse tester la chaîne sur la ligne de production avant de s'engager sur un volume de production.
4. Construit par SHINING
Les cimenteries s'approvisionnent chez SHINING car le produit est conçu et fabriqué sur un seul site, et sa qualité est vérifiable. Depuis 2003, SHINING fabrique des chaînes sur un site de 36 000 m² à Changzhou, dans le Jiangsu, en Chine, doté d'ateliers dédiés au forgeage et à la fabrication de chaînes à maillons, ainsi que d'une unité de traitement thermique et de contrôle entièrement intégrée.
La qualité est contrôlée à chaque étape : les matières premières sont vérifiées par spectrographie, les caractéristiques essentielles sont inspectées tout au long de la production et chaque commande est expédiée accompagnée de rapports d’inspection et d’un certificat de conformité. Si la chaîne de production ne fonctionne pas comme prévu, vous pouvez vous adresser directement au fabricant, et non à un intermédiaire.
Zone | Ce que SHINING propose |
Base de production | Site de production principal de 36 000 m² à Changzhou, Jiangsu, Chine, avec des usines dédiées au forgeage et à la fabrication de chaînes. |
Processus internes | Fusion, forgeage, découpe laser/flamme/fil, tournage CNC, fraisage et rectification, soudage robotisé et grenaillage - tout est réalisé en interne. |
grande capacité | Capacité de presse jusqu'à 400 tonnes ; soudage robotisé pour chaînes à rechargement dur et chaînes racleur ; lignes de production automatiques de chaînes à maillons. |
Traitement thermique | Trempe, revenu, cémentation et trempe par induction réalisés en interne : l’étape qui détermine la durée de vie. |
Contrôle de qualité | Chaque lot de matières premières entrantes est inspecté : contrôle dimensionnel, traitement thermique et contrôle de traction/rupture tout au long de la production. |
Laboratoire d'essais | Machine d'essai de traction, testeur de dureté, détecteur de rugosité, analyseur de spectre et instrument de mesure de longueur de chaîne. |
Certification | ISO 9001:2015 et ISO 14001:2015 ; rapports d’inspection et certificats de conformité délivrés avec chaque commande. |
Approvisionnement mondial | Exportations vers des cimenteries, des mines, des aciéries, des sucreries, des usines d'huile de palme, de céréales et de manutention sur six continents. |
SHINING est certifiée ISO 9001:2015 (certificat n° 46026Q00958R053) et ISO 14001:2015 (certificat n° 46026E00959R053), certifications délivrées par Shenzhen Huazhi (HZIC). Le délai de production standard est de 60 jours.
Produits associés
ER856 à ER984 avec accessoires de godet K24 / K35 / K44 / K443, plus la série d'élévateurs pré-calibrés 4004-G5 / 4037-G6.
Chaîne à clinker à rouleaux de type F entraînée par le pignon fendu 9842, avec la chaîne de traction T171 et les lattes moulées Mn13Cr.
Chaîne d'écoulement transportant du calcaire fin dans l'élévateur à godets, et chaîne de récupération P315-A2 pour le stock de calcaire, de charbon et de scories.
Chaîne à maillons en acier allié forgé à chaud avec racleur pour la sortie du four et du refroidisseur, construite selon le plan de l'usine.
Le propre alimentateur à tablier de concassage primaire de SHINING : lattes moulées en Mn13Cr, chaîne à chenilles T171 (855 kN) et un entraînement à fréquence variable de 30 kW - l'unité d'alimentation complète, pas seulement la chaîne.